


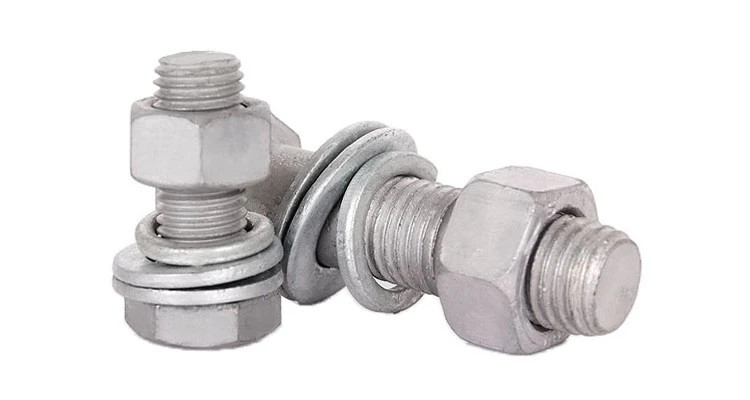
В даний час існує два основних методів обробки для Гарячі оцинковані гвинти:
1. метод лорент
This process involves placing screws in an annealing furnace, where a gas injection system sprays gaseous substances onto the screw surface to raise them to a temperature suitable for crystal formation. This step serves as an acid pickling process before hot-dip galvanizing. Compared to traditional liquid immersion, it not only thoroughly removes the blackened layer on the screw surface but also effectively eliminates strongly adhered Масло (. Після очищення гвинти занурюються в цинкову ванну для гарячого гальванізації ., однак, цей метод викликає значне зношення пікантного обладнання, що вимагає частого розподілу бюджету для обладнання- первинна причина, що багато підприємств неохоче приймають його .}}
2. Покращений метод Sendzimir
Це найсучасніший процес гальванізації гарячого гальмуючого гвинта, що включає інтеграцію кислотної кислотної лінії та розплавлену ванну цинку в повний виробничий трубопровід . під час гальванування,гвинтПройдіть кислоту, очищення, очищення та нарешті занурення в цинкову ванну в одному безперервному процесі . Цей метод є дуже зручним і дозволяє легко контролювати якість, що робить його переважаючим вибором для гарячого оцинкованого гвинта в Китаї .
Переваги гарячих оцинкованих гвинтів
За допомогою технологічних прогресів гарячі оцинковані гвинти набирали широке застосування . порівняно з гвинтами з нержавіючої сталі, вони пропонують менші витрати та більшу міцність, показуючи тенденцію заміни гвинтів з нержавіючої сталі у зовнішніх установах ., їхні специфічні переваги включають:
Низька вартість;
Висока ефективність виробництва та швидка доставка;
Немає впливу на міцність гвинта, широка застосовність;
Відмінна резистентність до корозії.
Ключові специфікації операції для гарячого гальванування
1. Контроль температури ванни цинку
Температура цинкової ванни є критичним фактором при гарячому гальвануванні, що безпосередньо впливає на якість гвинта, так і термін експлуатації обладнання . через експерименти та довгострокове відстеження даних, науково оптимальний діапазон температури є450–480 градусів. При цій температурі рідина цинку утворює шар гвинтового сплаву цинку з сильною адгезією до гвинтової поверхні ., що нижче цього діапазону, призводить до недостатнього розчинення цинку та поганої адгезії, в той час як надмірно висока температура прискорює знос обладнання . Поточний стандарт у Китаї-450-4800000000000000000-річна ступінь.
2. Керування часом оцинування
Час гальванювання тісно корелює з температурою: коли температура знаходиться на верхній толерантності, час оцинкування може бути скорочений; Коли він знаходиться при нижній толерантності, час потрібно продовжити, а коригування слід здійснювати відповідно до специфікацій гвинта . надмірно тривалий час призводить до надмірно товстих покриттів, що впливає3–5 хвилин, з точними налаштуваннями на основі таблиць параметрів процесу .
Висновок
Гарячі оцинковані гвинтиhave established a significant position in industry due to their dual advantages of cost and performance. Standardized control of core parameters such as temperature and time is crucial for ensuring product quality. Jinrui Bolts always adheres to standardized processes to provide customers with high-quality hot-dip galvanized fastener solutions.


